- 5 度 LSR 厚件模具温控设计,模温高就爆边怎么解决
- 0~5 度液态硅胶,模具浇口、流道该怎么设计?
- 厚胶位液态硅胶面罩精密模具开发案例
- 邵 A5° 超低硬度液态硅胶密封件模具解决方案
- 0.002mm 封胶液态硅胶无飞边模具试模全过程
- 医疗级液态硅胶精密模具加工要点
邮箱:ping@yetiguijiao.com
电话咨询:13678986139
电话:13678986139
地址:东莞市大岭山镇梓锋街10号
注塑件翘曲与平面度控制:从收缩差到冷却与顶出
注塑件翘曲常被笼统描述为“变形”,但不同方向、不同位置的翘曲,背后的原因并不相同。有的制品脱模后立刻弓起,有的放置一天才慢慢弯,有的只在装配时发现平面度超差。若一开始就把所有变形都归因于冷却时间不足,很容易在模温、保压和顶出之间反复试错。控制翘曲的第一步,是把变形描述清楚,再沿着收缩差、流动路径、冷却和脱模逐段排查。
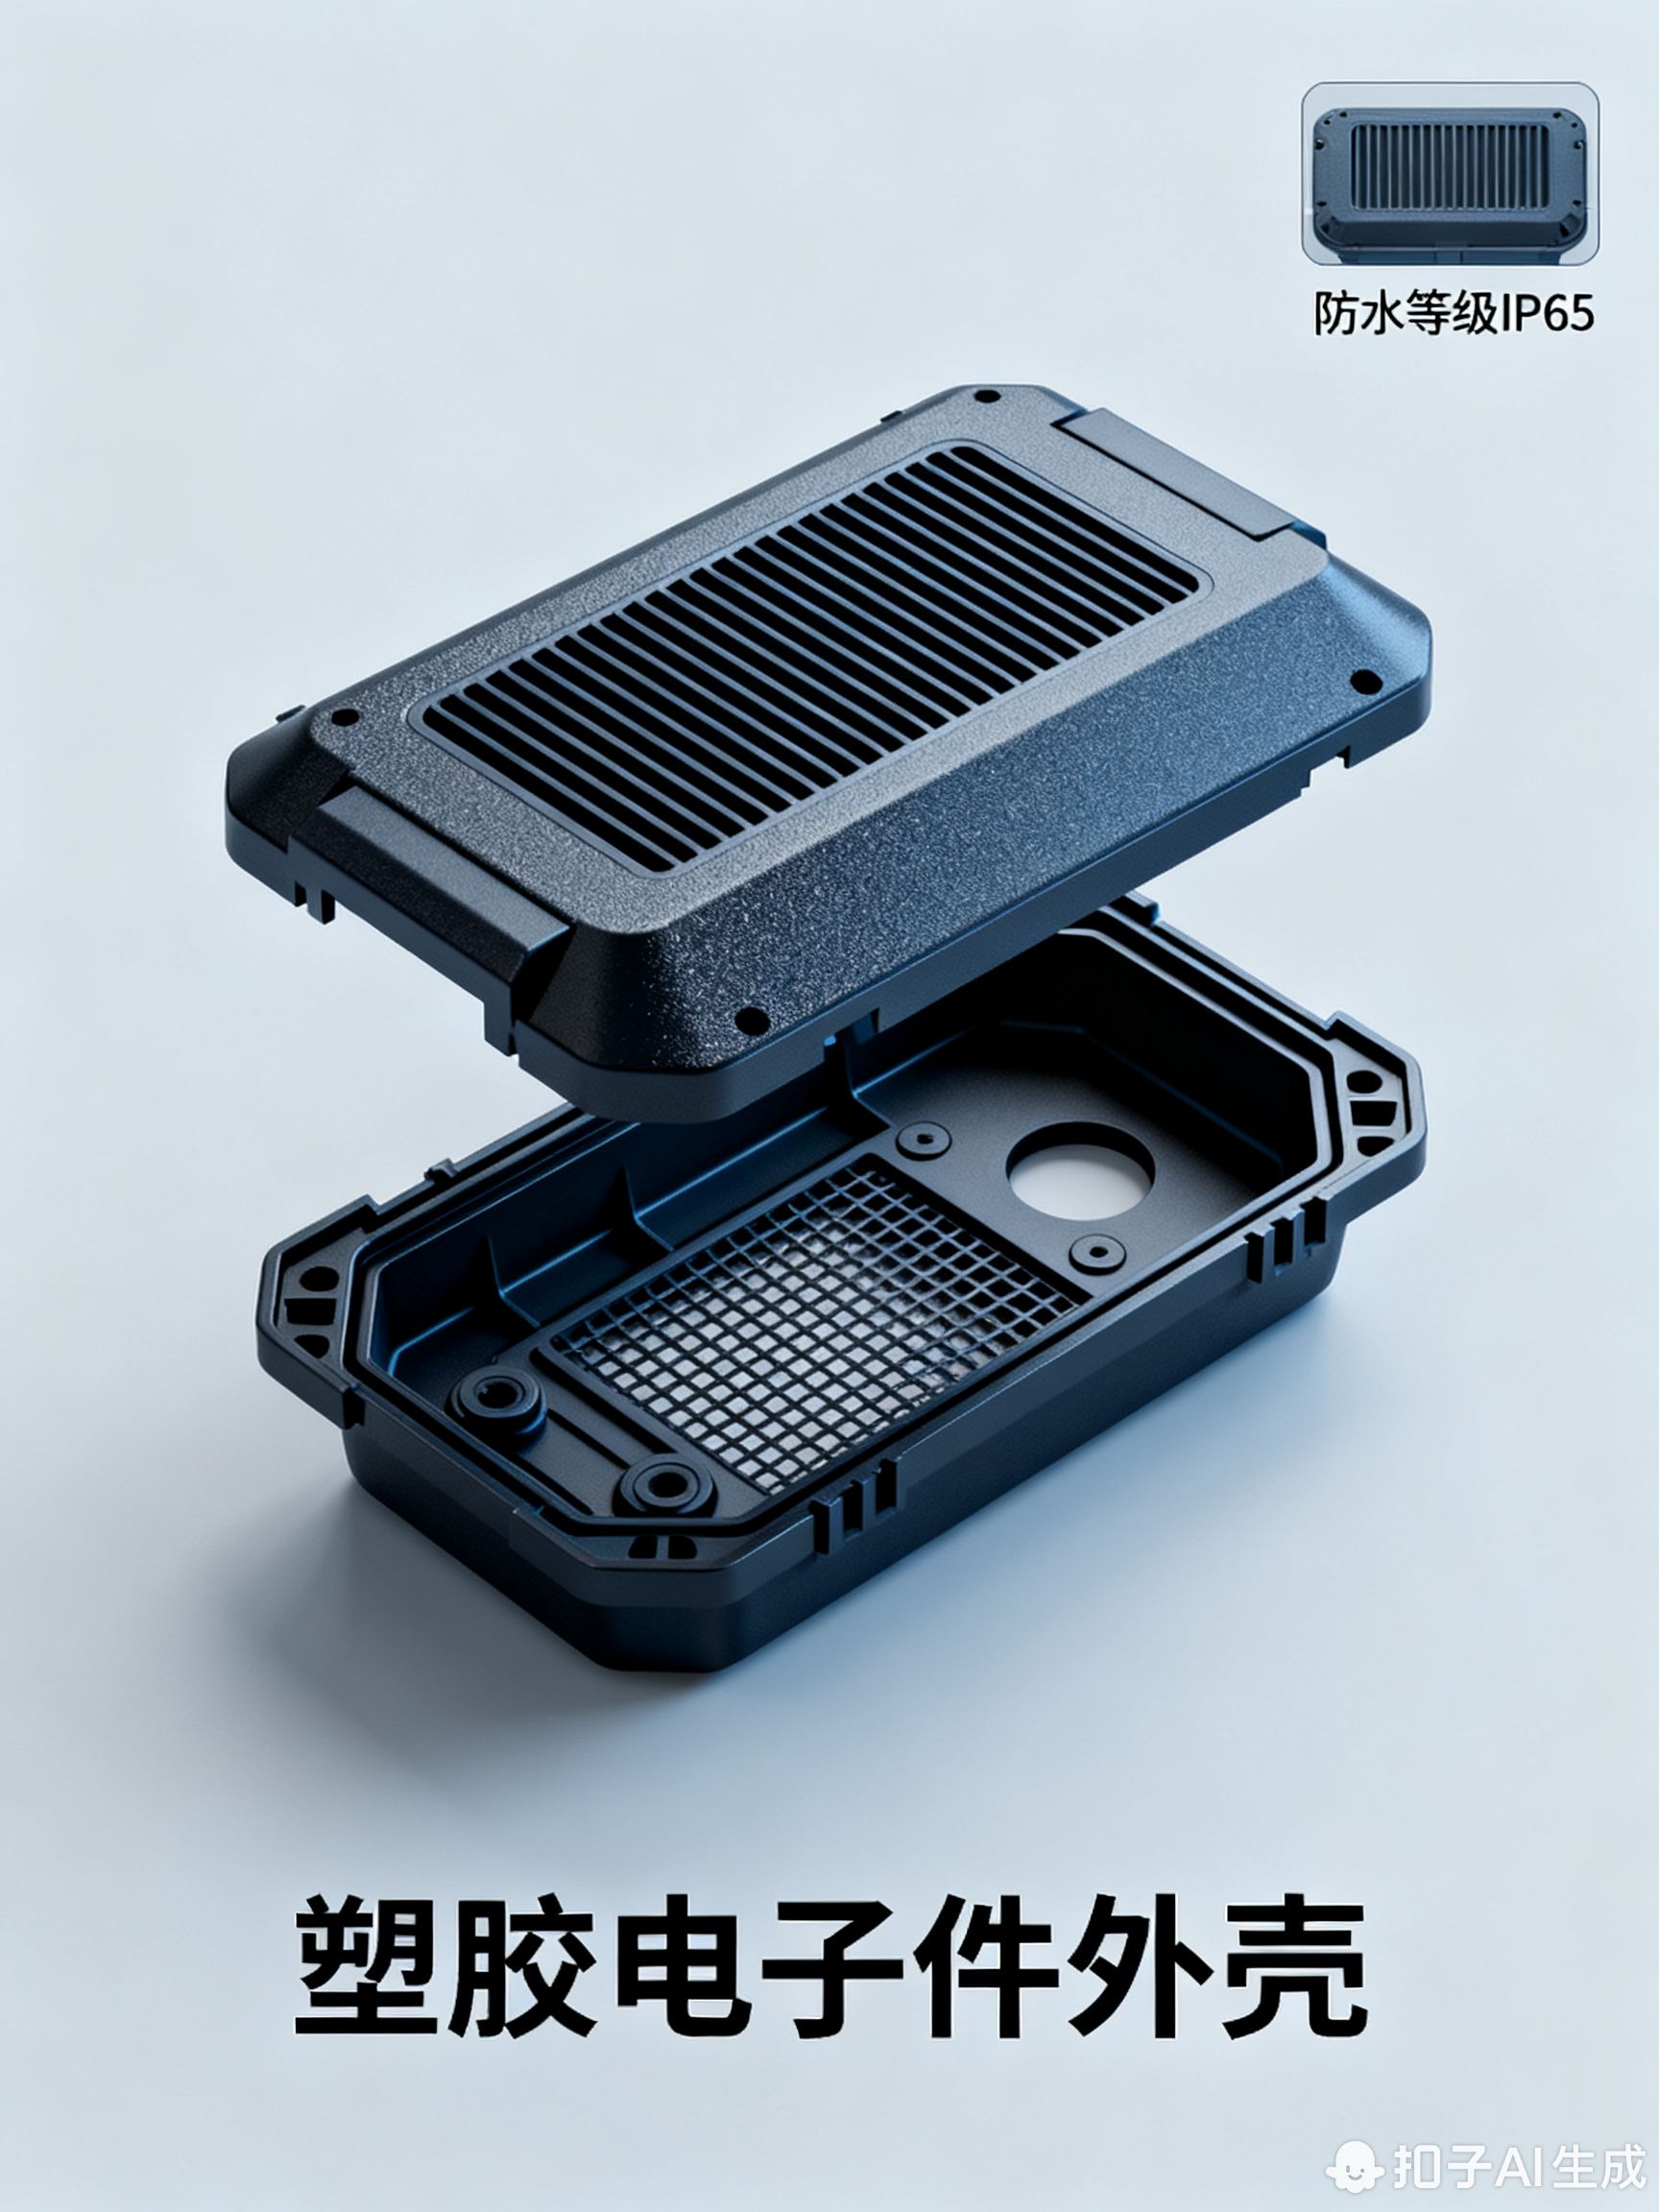
图示:塑胶电子件外壳与内部加强筋结构(图片来源:锋彦达模具图库)
一、先把翘曲方向和发生时间记录下来
测量时至少记录四项:翘曲方向、最大变形位置、变形量级,以及变形是脱模后立即出现还是放置后出现。平板类制品可以放在平台上用塞尺检查,也可以用小百分表沿固定网格测量;壳体类制品应明确装配基准面,不能随意选一个平面就判断平面度。
还要区分单腔与多腔、不同浇口位置和不同批次。若只有某一腔翘曲,优先查该腔的冷却、浇口和顶出;若所有腔同方向翘曲,则更像流动或收缩的整体趋势。翘曲方向先于参数调整,先把方向与位置锁定,后续的模温、保压和顶出调整才有依据。
二、收缩差是翘曲的根本驱动
塑料在冷却过程中收缩,不同区域收缩不一致时,制品内部就会形成弯矩。壁厚差是最常见的来源:厚壁区域冷却慢、收缩量大,薄壁区域先定型,二者相互牵制,制品便向刚性较弱或收缩较大的一侧弯曲。加强筋、凸台和局部厚胶也会造成同样的效果。
材料的取向和结晶行为同样重要。玻纤增强材料在流动方向与垂直方向的收缩差异明显,浇口附近和流动末端的取向程度也不同;结晶性材料如 PP、PA、POM 对冷却速率敏感,模温变化会改变结晶度和收缩。设计阶段应尽量均匀壁厚,筋厚与主壁厚保持合理比例,避免用局部厚胶去补强。
三、浇口位置决定流动与保压路径
浇口不仅影响充填,还决定保压压力能否均匀传递到各个区域。单浇口成型大平板时,压力从浇口向远端递减,远端收缩得不到充分补偿,容易形成弓形翘曲;多浇口若进胶不同步,熔接痕附近会产生新的收缩差。浇口位置应尽量使流动路径对称,并让厚壁区域靠近浇口。
浇口形式也要与材料匹配。点浇口剪切高、冻结快,适合小件和外观件,但保压窗口较短;扇形浇口和侧浇口压力传递更平缓,却可能留下较大的浇口痕。热流道系统要确认各嘴温度独立可控,避免某一腔因温度偏低而提前冻结。流道平衡做不好,多腔模具的翘曲往往表现为单腔差异。
四、冷却不均是最常见的放大因素
型腔侧与型芯侧的冷却速度不同,会让制品两侧收缩不一致,平板向模温较高的一侧弯曲。深腔壳体、细长芯子和局部厚胶区域更容易出现温差。检查时不能只看总回水温度,应分别测量进出口水温、流量和模具表面温度,确认热点位置。
冷却水路应尽量贴近型腔表面并均匀布置,避免水路中断、死角和距离制品过远。随形水路可以改善深腔和复杂轮廓的冷却,但也要确认没有局部过冷。对于容易翘曲的制品,适当延长冷却时间或降低顶出时的制品温度有帮助,但如果冷却本身不均,单纯延长时间只能减少变形量,不能消除方向性。
五、保压与锁模不是越大越好
保压不足会让厚壁区域收缩偏大,保压过高又会增加浇口附近的内应力和密度差,二者都可能造成翘曲。保压压力、保压时间和切换位置应通过重量、尺寸和缩痕确定窗口,而不是一味加高。浇口冻结后继续保压没有实际意义,反而可能让压力集中在局部。
锁模力过大可能使模具变形,导致型腔实际厚度变化;锁模力不足则会产生飞边,改变制品边缘约束。对于大面积薄壁件,还要关注注塑机模板平行度和模具刚度。材料干燥不足、批次差异和色母比例变化,也会改变流动与收缩,换料后应重新确认工艺窗口。
六、顶出与脱模会放大已有变形
制品尚未充分冷却时被顶出,刚性不足,顶针的局部推力会让它产生永久弯曲。顶针布局不对称、顶出板受力不均、顶针长度不一致或复位不良,都会让制品在脱模瞬间承受偏载。深腔制品还应检查是否存在真空吸附,必要时增加排气或气顶。
脱模斜度不足、型芯表面拉伤或纹理过深,会增加脱模阻力,使制品被“拉”变形。顶出速度过快同样会放大问题。对于薄壁和长条形制品,可以考虑推板、顶块或气顶,把顶出力分散到更大面积,而不是只靠增加顶针数量。
七、夹具定型与退火只能作为补救
现场常用夹具定型、热水退火或自然放置来减少翘曲。这些方法对释放部分内应力有效,但必须明确边界:夹具定型不能让制品产生新的装配应力,退火温度和时间要避免材料降解或尺寸过度变化。若翘曲方向稳定且由冷却不均造成,夹具可能暂时有效;若由浇口和收缩差造成,夹具往往只是把问题推迟到装配或使用阶段。
补救措施应经过尺寸、外观和力学性能验证,不能只看刚下夹具时的平面度。对于透明件、外观件和精密装配件,还要检查退火后是否出现雾化、变色或尺寸回弹。
八、用首件和连续生产验证
新模、修模、换料和换机后,应连续取样测量翘曲,记录模温、冷却时间、保压、顶出速度和制品重量。验证不仅看首件,还要看连续生产中的漂移,以及放置二十四小时后的尺寸变化。必要时用三坐标、激光扫描或专用检具建立完整的平面度报告。
翘曲控制没有单一参数可以包打天下。先把变形方向、位置和时间描述清楚,再判断是收缩差、流动不平衡、冷却不均还是顶出偏载,才能把调整落在真正的根因上。把测量基准、工艺窗口和模具维护记录固定下来,量产中的翘曲问题才会越来越少。
- 5 度 LSR 厚件模具温控设计,模温高就爆边怎么解决
- 0~5 度液态硅胶,模具浇口、流道该怎么设计?
- 厚胶位液态硅胶面罩精密模具开发案例
- 邵 A5° 超低硬度液态硅胶密封件模具解决方案
- 0.002mm 封胶液态硅胶无飞边模具试模全过程
- 医疗级液态硅胶精密模具加工要点
- 穿戴设备柔性液态硅胶配件模具设计要点
- 液态硅胶分型面封胶棱怎么做才不会产生飞边?
- 液态硅胶模具排气槽深度标准,不同硬度 LSR 区别
- 超软液态硅胶模具,封胶面抛光有哪些注意事项?