- 5 度 LSR 厚件模具温控设计,模温高就爆边怎么解决
- 0~5 度液态硅胶,模具浇口、流道该怎么设计?
- 厚胶位液态硅胶面罩精密模具开发案例
- 邵 A5° 超低硬度液态硅胶密封件模具解决方案
- 0.002mm 封胶液态硅胶无飞边模具试模全过程
- 医疗级液态硅胶精密模具加工要点
邮箱:ping@yetiguijiao.com
电话咨询:13678986139
电话:13678986139
地址:东莞市大岭山镇梓锋街10号
塑胶模具浇口位置与痕迹控制:外观面、熔接线与剪切
塑胶件的浇口痕迹,经常被当成试模后的小问题:位置不合适就补焊,痕迹明显就多抛几下。但浇口同时决定填充顺序、保压传递、熔接线位置和脱模方式,等到模具开好再改,往往要动型腔、镶件甚至模架。浇口设计应该从外观面划分开始,而不是从画一个进胶孔开始。
下面按外观面、填充、浇口形式、剪切、排气、镶件和试模的顺序,说明塑胶模具浇口位置与痕迹控制的落地方法。
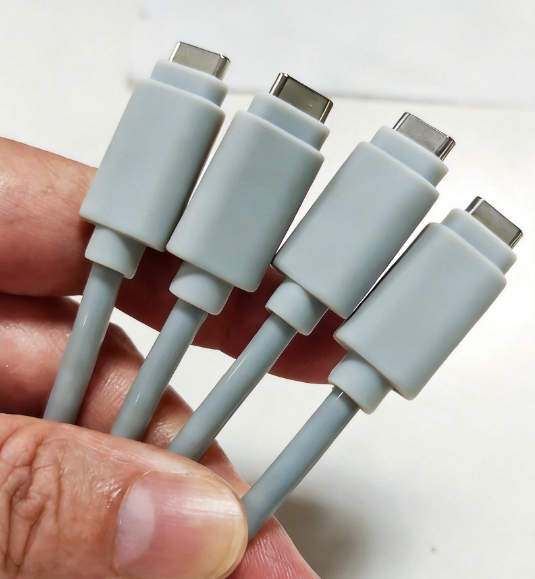
图示:塑胶线缆连接器外观件,浇口痕迹与熔接线需要在上模前确定(图片来源:锋彦达模具图库)
一、先划清外观面和允许浇口区
上模前要把零件表面分成外观面、功能面和装配面。外观面通常不允许有明显浇口凸起、发白或雾斑;功能面要避开密封槽、螺纹、卡扣根部和受力集中区;装配面则可以把浇口放在被遮盖的位置。允许浇口区应在产品图上圈出,并写明允许的残留高度和修整方式,不能只口头说“藏起来”。
浇口位置还要考虑零件如何取件、如何摆放和如何修边。把浇口放在深腔底部,虽然远离外观面,却可能造成顶出困难和浇口残留;把浇口放在薄壁边缘,痕迹容易修,但保压传递可能不足。设计评审时要把产品、模具和成型工艺放在一起看,先确定可接受的外观标准,再选浇口形式。
二、浇口位置要服从填充顺序
浇口位置决定熔体前沿从哪里出发、在哪里汇合、最后停在哪里。深腔、细筋和厚薄过渡区域,应该让熔体从较厚的一侧向薄壁推进,避免前沿过早冷却。对于长条形零件,浇口放在中部可以缩短流程,但熔接线可能落在中部外观面;放在一端则流程更长,却可能把熔接线推到端部。两种方案都要结合短射和模流结果判断。
多腔模具还要让各腔的流程和压力损失接近。各腔浇口应设计成可独立修整的结构,试模时根据腔间重量和填充末端微调,而不是靠提高整体注射压力去补远端型腔。浇口尺寸一旦做得过大,后续很难通过抛光恢复;做得过小,又可能在高剪切下产生发白、降解和熔接线强度下降。因此浇口应预留修整余量,先按可加工的最小安全尺寸试模。
三、浇口形式决定痕迹形态
侧浇口加工简单、修整方便,但会在分型面附近留下剪切痕;潜伏浇口能在开模时自动切断,适合大批量生产,但对脆性材料和高玻纤材料要谨慎,断口可能拉裂或残留;点浇口痕迹小,适合外观件,但需要三板模或热流道结构;热流道针阀浇口能减少冷料,却会在制品表面留下阀针环印,阀针位置和冷却必须精确控制。
选择浇口形式时,不能只看痕迹大小,还要看材料韧性、壁厚、流程和顶出方式。脆性材料用潜伏浇口,浇口断口可能扩展到制品表面;高玻纤材料用点浇口,浇口附近磨损快,长期生产后痕迹会变大。浇口套和浇口镶件应便于更换,特别是热流道和 abrasive 材料场合,不能把浇口直接做在不可更换的型腔模块上。
四、浇口尺寸要兼顾剪切与冻结
浇口截面过小,熔体通过时剪切速率高,容易出现浇口附近发白、雾斑、材料降解和分子取向。浇口截面过大,虽然剪切降低,却会留下更大的残痕,还可能在保压阶段过早传递压力,导致内应力集中。浇口长度也要控制,过长的浇口道会增加压力损失,过短则难以形成稳定的冻结层。
实际尺寸应结合材料供应商推荐、模流分析和试模结果确定。试模时先保留可修整的浇口镶件,逐步扩大浇口,观察填充、保压和痕迹变化,不要一次铣到最终尺寸。浇口冻结后继续延长保压没有意义,反而可能增加内应力;如果浇口过早冻结,应先检查浇口尺寸、模温和注射速度,而不是单纯提高保压压力。
五、熔接线和排气要跟着浇口一起改
熔接线通常出现在两股熔体汇合的位置,浇口位置一变,熔接线就会移动。熔接线落在外观面,会形成可见纹路和色差;落在受力区,则可能成为开裂起点。设计时应把熔接线引到非外观面、加强筋根部或后续可遮盖的位置,必要时在汇合末端设置溢料井,把冷料和气体带出型腔。
浇口位置还可能把空气封在深腔或筋位末端。填充末端应设置排气槽或排气镶件,排气路径要连续通向大气。若浇口正对深腔,熔体可能产生喷射,卷气后形成气泡和焦痕;此时应调整浇口方向,让熔体先撞到型腔壁或芯面,再平稳铺开,而不是一味提高射速。
六、浇口镶件的定位、冷却与抛光
浇口镶件要有可靠的轴向定位和止转结构,不能只靠螺钉压紧。镶件与模框的配合面要平整,避免出现台阶,否则熔体在台阶处形成滞流,浇口附近容易出现焦痕和积碳。浇口镶件周围应布置独立冷却,特别是热流道针阀和厚壁件浇口,冷却不足会让浇口区域过热,痕迹和拉丝更明显。
浇口出口的圆角、倒角和抛光方向要统一。抛光时应顺着熔体流动方向,不要把浇口边缘抛圆或抛塌;边缘塌陷会改变有效浇口尺寸,使实际痕迹比设计值更大。更换浇口镶件时,要复核出口高度、孔径和与型腔的过渡,不能只按外形尺寸装配。
七、试模确认与修模闭环
试模时先用短射确认填充末端,再检查浇口附近有没有发白、焦痕、拉丝和残留。首件应记录浇口残留高度、熔接线位置、腔间重量和顶出状态。发现痕迹偏大时,先判断是浇口尺寸、抛光还是顶出拉伤造成的;不要为了追求外观把浇口无限缩小,导致填充不足和剪切升高。
修模应遵循“先工艺、后浇口、再型腔”的顺序,但工艺窗口已经明显变窄时,不能靠延长保压或提高射速硬撑。每次修整浇口都要记录尺寸和对应试模结果,保留可回退的加工余量。浇口痕迹要在开模前就被设计进去,试模只是验证和微调,而不是重新找位置。
- 5 度 LSR 厚件模具温控设计,模温高就爆边怎么解决
- 0~5 度液态硅胶,模具浇口、流道该怎么设计?
- 厚胶位液态硅胶面罩精密模具开发案例
- 邵 A5° 超低硬度液态硅胶密封件模具解决方案
- 0.002mm 封胶液态硅胶无飞边模具试模全过程
- 医疗级液态硅胶精密模具加工要点
- 穿戴设备柔性液态硅胶配件模具设计要点
- 液态硅胶分型面封胶棱怎么做才不会产生飞边?
- 液态硅胶模具排气槽深度标准,不同硬度 LSR 区别
- 超软液态硅胶模具,封胶面抛光有哪些注意事项?